工况分析与测绘
确认机型、螺杆直径、长径比、射胶量、材料、成型周期和当前制品缺陷。
从客户实际使用场景出发,匹配螺杆材料、结构、加工工艺和表面处理,让塑化更稳定、制品品质更一致,并降低停机、废品与更换带来的综合成本。
螺杆需要同时适配注塑机的射胶系统、塑料原料的流变与磨蚀特性、制品结构以及量产品质目标。我们先了解客户的机型、螺杆尺寸、原料与填充比例、成型周期和现有缺陷,再确定螺杆结构、基材、热处理、表面处理及与料筒的配合方案。
核心不是单独销售一支螺杆,而是根据真实生产条件提供能够长期稳定运行的定制方案。选对螺杆,可以帮助客户减少黑点、黄变、塑化不均、尺寸波动和异常磨损,并从良率、停机时间、维护频率和使用寿命上降低综合生产成本。
从材料、结构到表面与尺寸,每一道工序都围绕客户的真实工况制定,并通过检测记录保证后续可追溯与可复制。
确认机型、螺杆直径、长径比、射胶量、材料、成型周期和当前制品缺陷。
按磨损、腐蚀、温度和扭矩选择基材,并设计进料段、压缩段和计量段。
完成车削、钻孔、铣削与螺纹成形,为热处理和最终精加工预留合理余量。
根据方案进行调质、氮化、淬硬或其他强化工艺,兼顾表面硬度与芯部韧性。
按工况选择合金熔覆、电镀、PVD 或高光精加工,提高耐磨、耐腐蚀和洁净能力。
控制螺棱尺寸、直线度、同轴度与工作表面光洁度,减少挂料和异常摩擦。
检测外径、槽深、导程、止逆组件及与料筒的实际间隙,确认关键尺寸。
保留图纸、材料、热处理和检测记录,支持安装、试机、复购与后续优化。
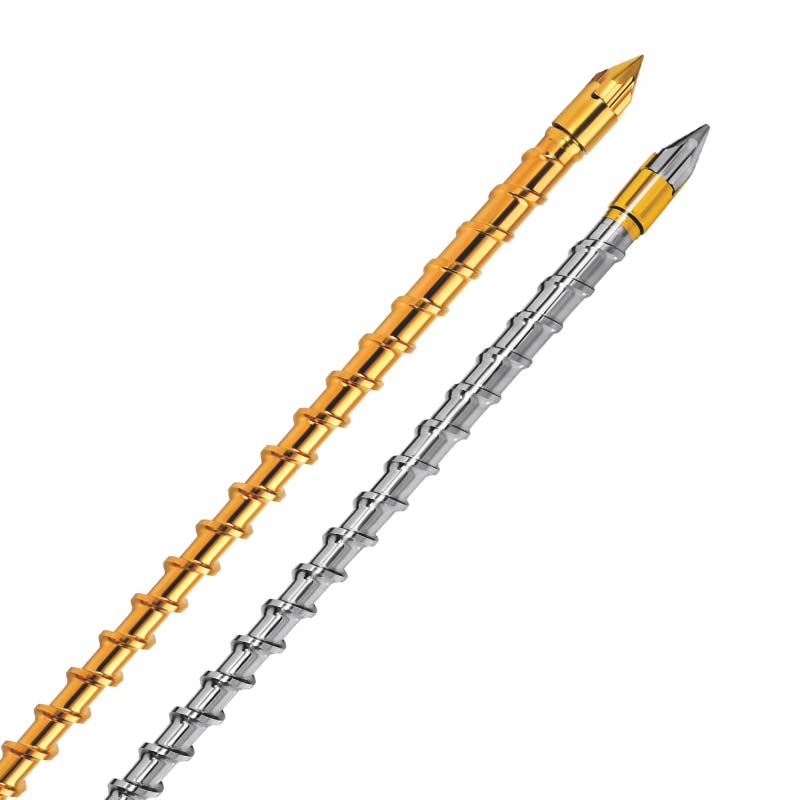
同一种塑料,在不同机型、射胶量、制品结构与周期下,所需要的压缩比、槽深、混炼能力和表面方案可能完全不同。我们以客户生产数据为依据,不用一套通用结构覆盖所有工况。
注塑机品牌与型号、螺杆直径、长径比、射胶量、转速、背压及料筒状态。
树脂牌号、玻纤或矿物填充比例、阻燃体系、黏度、腐蚀性与加工温度。
制品尺寸、透明或高光要求、颜色、结构强度、缺陷表现与批次一致性目标。
成型周期、日产量、良率、换料频率、计划寿命、维护窗口和预算范围。
螺杆不是单纯比较采购单价。真正影响客户成本的,是塑化是否稳定、不良品是否减少、周期能否保持、设备是否频繁停机,以及螺杆料筒能否在目标工况下保持合理寿命。
让储料、混炼和计量更重复,减少参数反复调整与批次波动。
针对黑点、黄变、浮纤、色差、尺寸与光泽问题匹配结构和表面方案。
通过降低废品、清机时间、异常停机和换件频率,减少隐性成本。
按磨蚀与腐蚀等级选择材料和工艺,让关键尺寸在目标周期内保持稳定。
点击任意方案,查看对应推荐产品、注塑技术要求、成品品质要求、稳定保障方法和螺杆作用。
适合透明 PC、PMMA、PPSU 等光学与透明结构件,重点控制剪切热、滞料和洁净度。
查看方案 →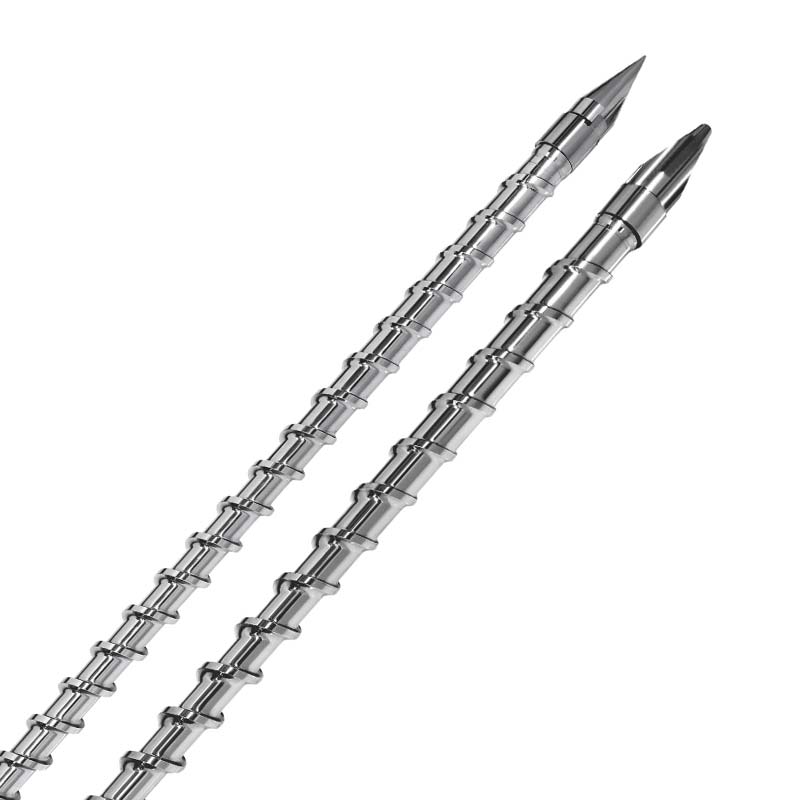
面向玻纤、矿物填充及高磨耗材料,兼顾高硬度、芯部韧性与长期尺寸稳定。
查看方案 →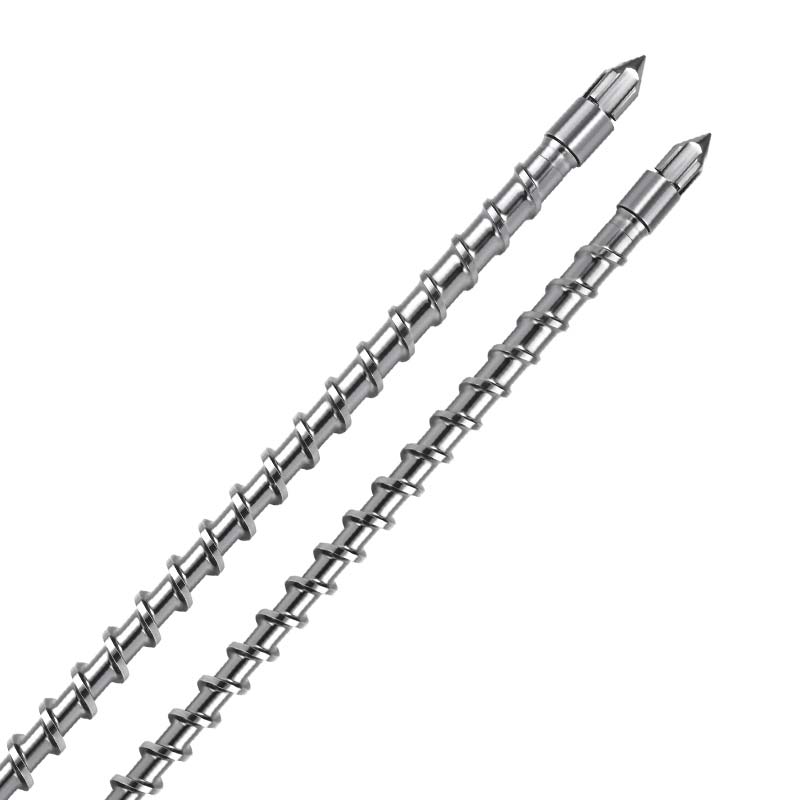
针对阻燃、增强与易腐蚀材料,在耐磨、耐腐蚀和高光洁塑化之间取得平衡。
查看方案 →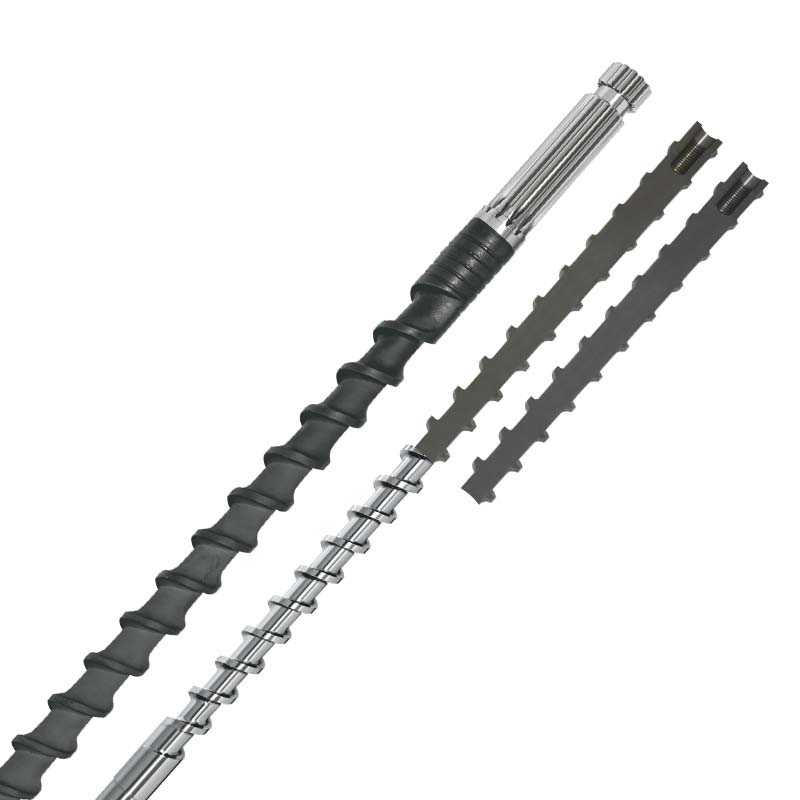
以工作区域连续合金保护层,应对强腐蚀、阻燃和长期高温等严苛工况。
查看方案 →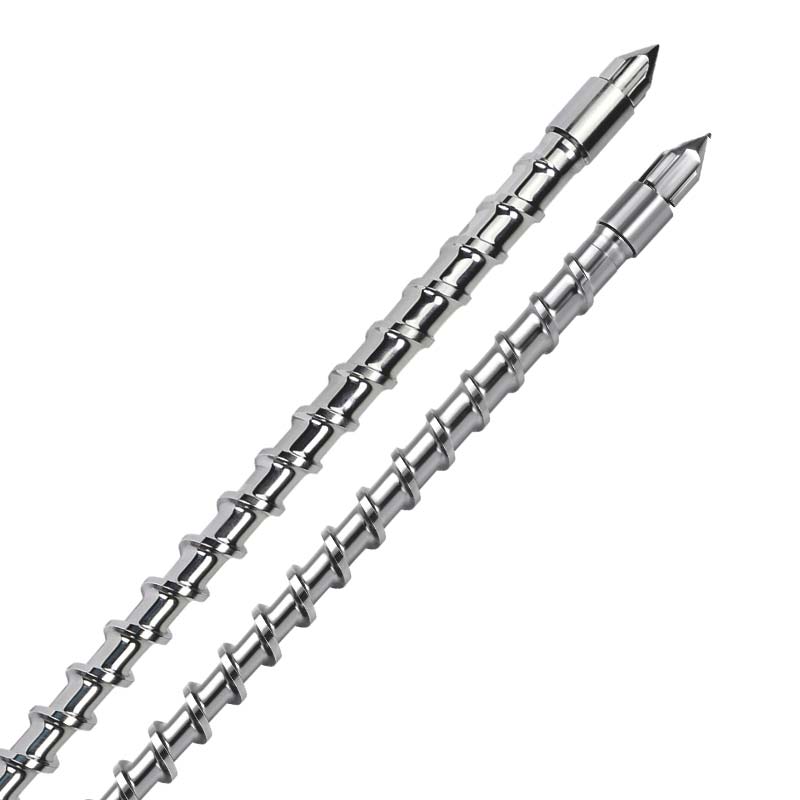
适配 LCP、PPS、PEEK 与高比例纤维或粉体材料,兼顾高温、高扭矩和精密计量。
查看方案 →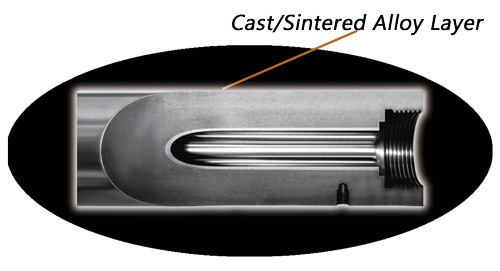
整体匹配螺杆、合金料筒、止逆组件和实际间隙,改善回料不稳与制品重量波动。
查看方案 →请提供材料类型、填充比例、注塑机品牌与型号、螺杆直径、制品问题及预计数量,我们将据此评估螺杆、料筒和表面方案。