Análisis y medición de la aplicación
Confirmar máquina, diámetro, L/D, volumen, material, ciclo y defectos actuales de la pieza.
Partimos del uso real del cliente para combinar material, geometría, mecanizado y tratamiento superficial del husillo, estabilizando la plastificación, mejorando la calidad y reduciendo el coste total de paradas, rechazos y sustituciones.
El husillo debe ajustarse a la unidad de inyección, al flujo y abrasión de la resina, a la geometría de la pieza y al objetivo de serie. Primero recopilamos máquina, medidas, material, carga, ciclo y defectos; después definimos geometría, sustrato, tratamientos y ajuste con el cilindro.
Nuestro núcleo no es vender un husillo, sino ofrecer una solución personalizada que funcione de forma estable en la producción real.El husillo correcto reduce puntos negros, amarilleo, plastificación desigual, variación dimensional y desgaste, bajando costes con mejor rendimiento, menos paradas, mantenimiento y mayor vida.
Desde el material y la geometría hasta la superficie y las dimensiones, cada operación se define para el uso real y se documenta para asegurar trazabilidad y repetibilidad.
Confirmar máquina, diámetro, L/D, volumen, material, ciclo y defectos actuales de la pieza.
Seleccionamos el sustrato por desgaste, corrosión, temperatura y par, y diseñamos las zonas de alimentación, compresión y dosificación.
Realizamos torneado, taladrado, fresado y conformado de rosca dejando la sobremedida correcta para tratamiento térmico y acabado final.
Aplicamos temple y revenido, nitruración, endurecimiento u otros procesos, equilibrando dureza superficial y tenacidad del núcleo.
Elegimos recargue de aleación, galvanizado, PVD o acabado brillante según el uso para mejorar desgaste, corrosión y limpieza.
Controlamos dimensiones del filete, rectitud, concentricidad y acabado para reducir adherencias y fricción anormal.
Inspeccionamos diámetro, profundidad de canal, paso, antirretorno y holgura real con el cilindro para confirmar dimensiones críticas.
Conservamos planos, materiales, tratamiento térmico e informes de inspección para instalación, pruebas, pedidos posteriores y optimización.
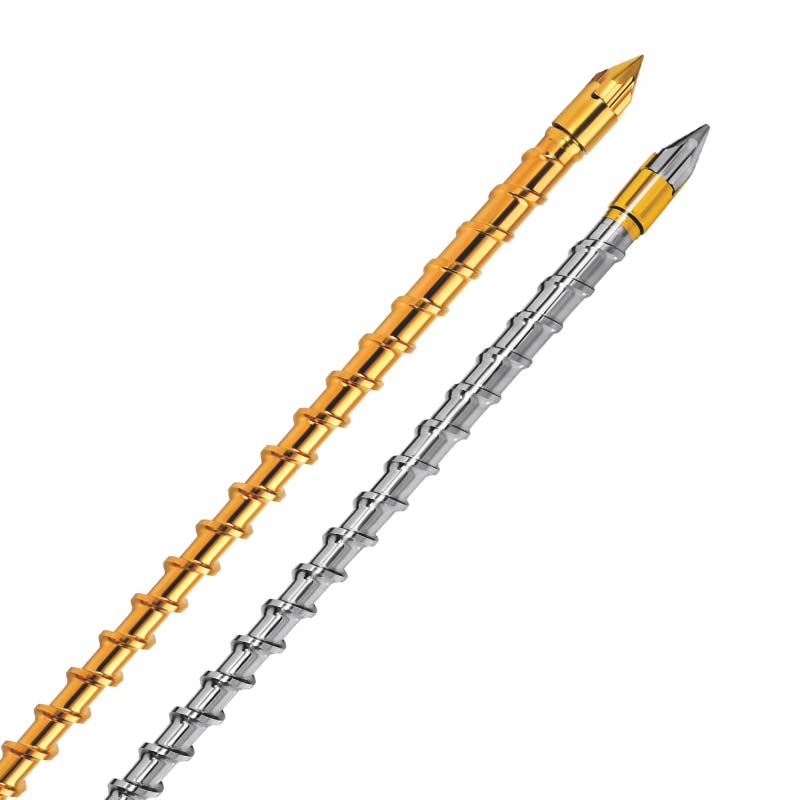
La misma resina puede requerir otra relación de compresión, profundidad de canal, mezcla y superficie según máquina, volumen de inyección, pieza y ciclo. Diseñamos con sus datos de producción, no con una geometría universal.
Marca y modelo de inyectora, diámetro, L/D, volumen de inyección, velocidad, contrapresión y estado del cilindro.
Grado de resina, carga de fibra de vidrio o mineral, sistema ignífugo, viscosidad, corrosividad y temperatura de proceso.
Dimensiones de la pieza, transparencia o brillo, color, resistencia, defectos observados y objetivo de uniformidad entre lotes.
Ciclo, producción diaria, rendimiento, frecuencia de cambio de material, vida prevista, ventana de mantenimiento y presupuesto.
El husillo no se valora solo por el precio. El coste real depende de la estabilidad, los rechazos, el ciclo, las paradas y de que husillo y cilindro mantengan una vida útil razonable.
Hacer más repetibles la recuperación, mezcla y dosificación, reduciendo reajustes y variación entre lotes.
Ajustar geometría y superficie a puntos negros, amarilleo, fibra visible, variación de color, dimensión y brillo.
Reducir costes ocultos mediante menos rechazo, purga, paradas imprevistas y sustituciones.
Ajustamos materiales y procesos al nivel de abrasión y corrosión para mantener estables las dimensiones críticas.
Seleccione una solución para ver producto recomendado, requisitos de moldeo, calidad de pieza, controles de estabilidad y función del husillo.
Para PC, PMMA, PPSU transparentes y piezas ópticas, controlando calor de cizalla, estancamiento y limpieza.
Ver solución →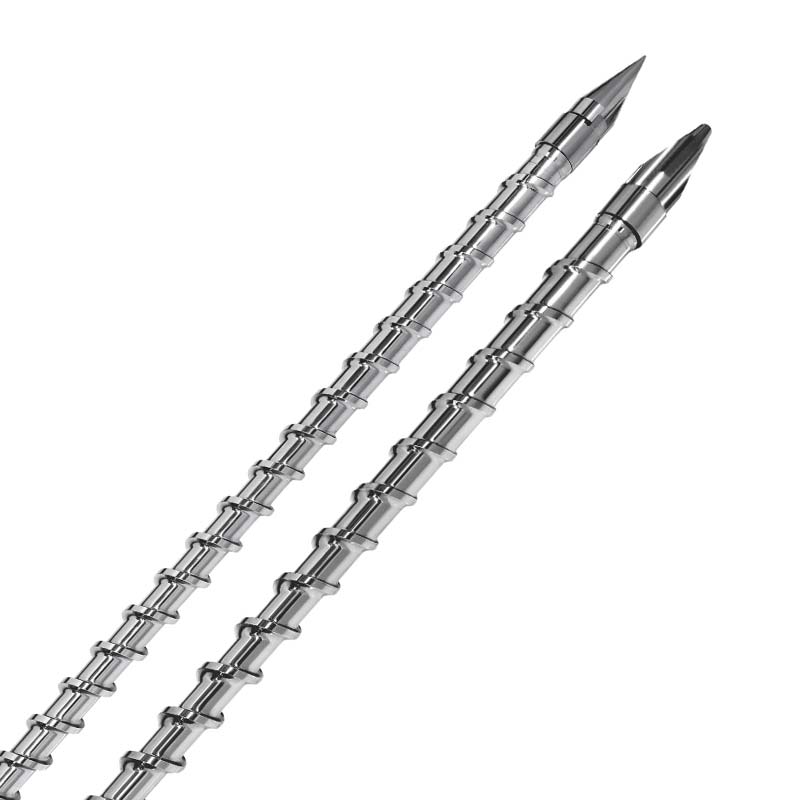
Para materiales con fibra de vidrio, carga mineral y alta abrasión, equilibrando dureza, tenacidad del núcleo y estabilidad dimensional.
Ver solución →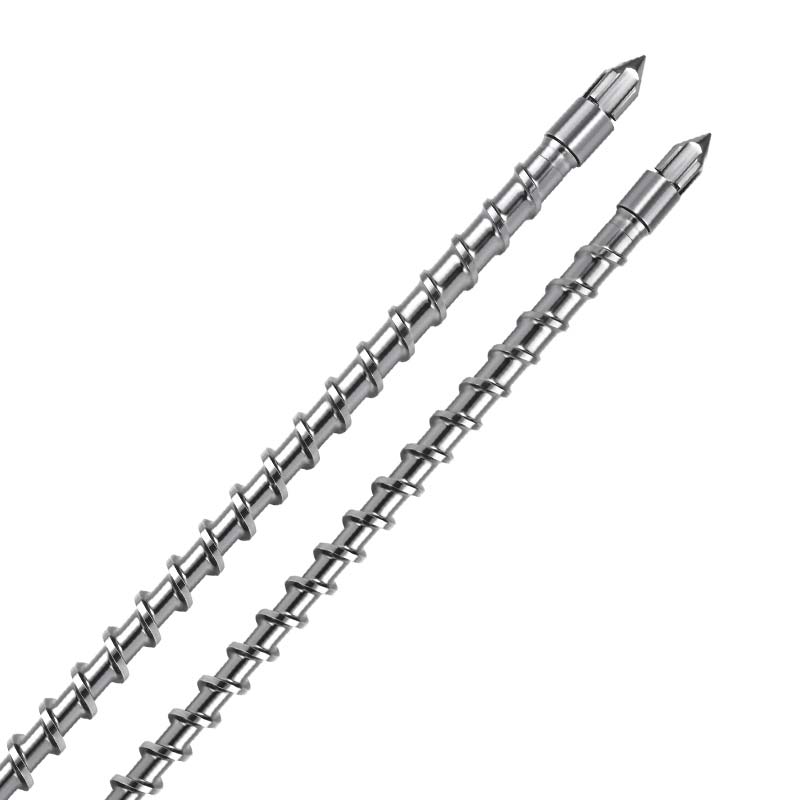
Equilibrar resistencia al desgaste y corrosión con plastificación limpia de alto brillo para materiales ignífugos, reforzados y corrosivos.
Ver solución →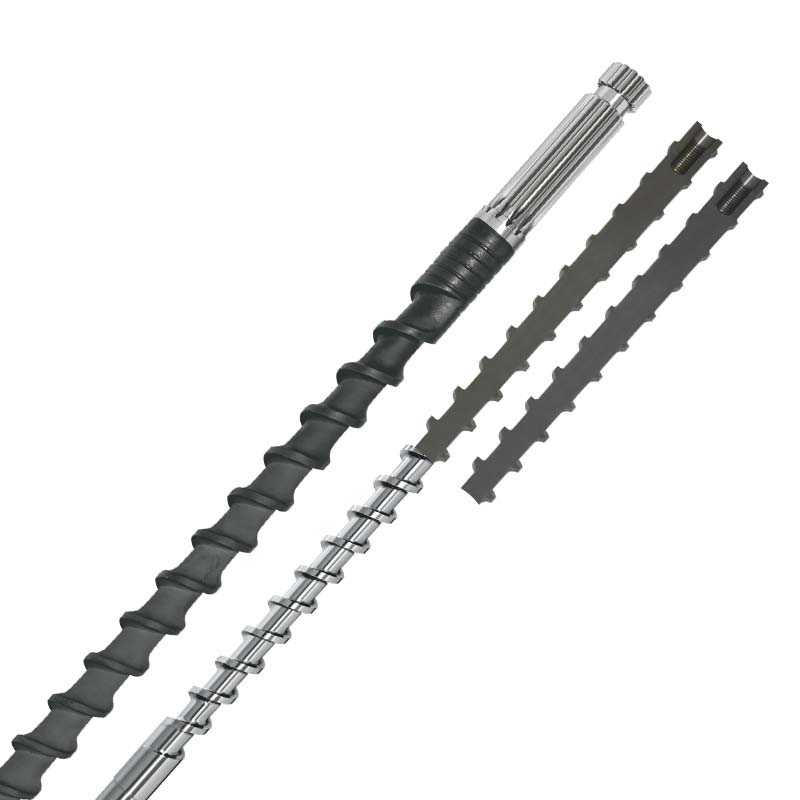
Una capa continua de aleación en la zona de trabajo resiste corrosión intensa, compuestos retardantes y servicio prolongado a alta temperatura.
Ver solución →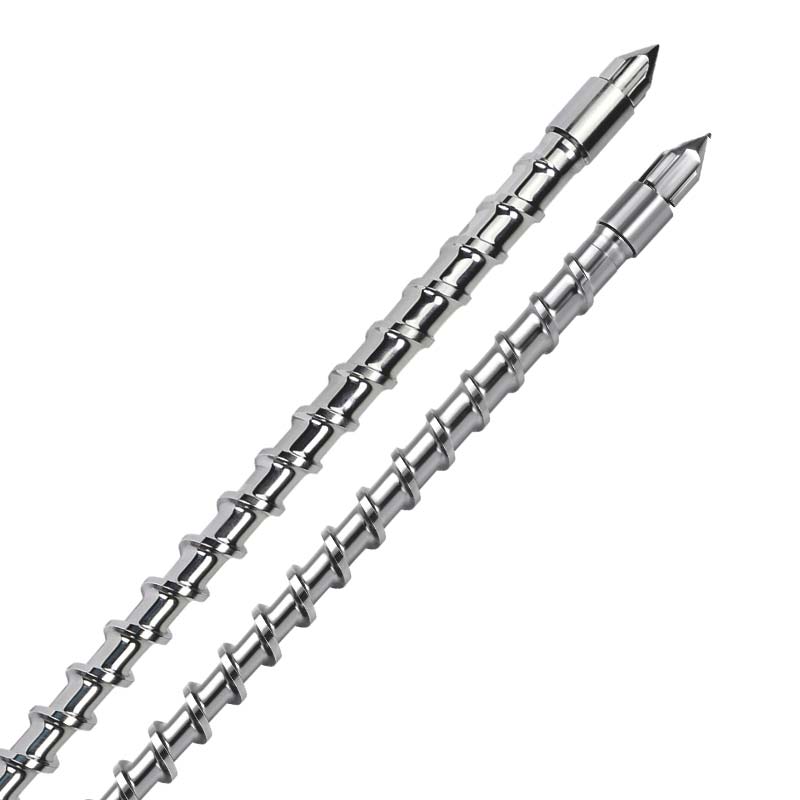
Para LCP, PPS, PEEK y compuestos con mucha fibra o polvo, equilibrando alta temperatura, alto par y dosificación precisa.
Ver solución →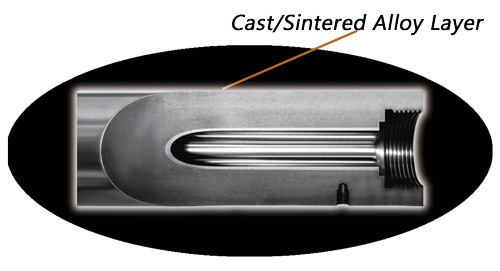
Ajustamos como sistema husillo, cilindro aleado, válvula antirretorno y holgura real para corregir recuperación inestable y variación de peso.
Ver solución →Proporcione el tipo de material, la proporción de llenado, la marca y el modelo de la máquina de moldeo por inyección, el diámetro del tornillo, los problemas del producto y la cantidad estimada, y evaluaremos las opciones de tornillo, cilindro y superficie en consecuencia.